Artykuł sponsorowany
Dlaczego prostoliniowość i przekrój pręta decydują o wykorzystaniu stali niklowo-chromowo-molibdenowej w długich wałach
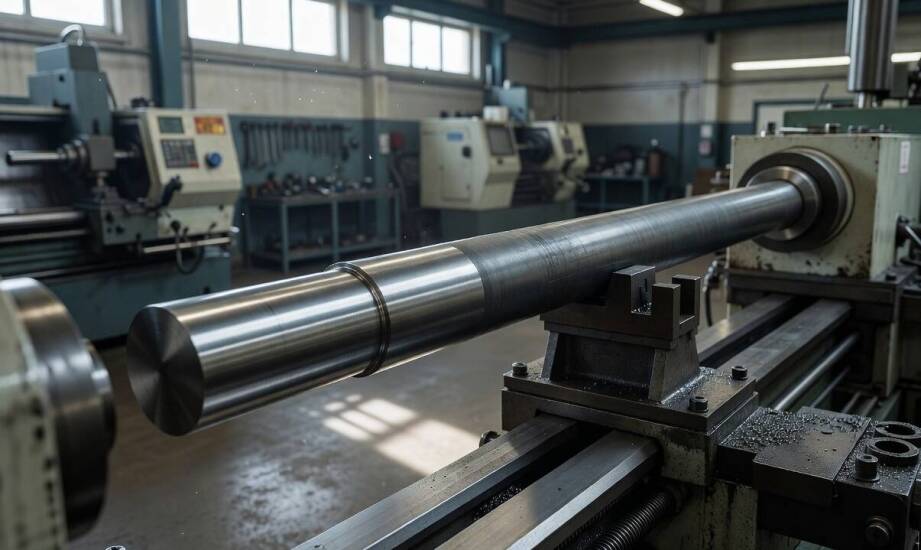
W długich wałach napędowych i obciążonych elementach maszynowych ze stali 30Crnimo8 o długości przekraczającej kilka metrów wybór półwyrobu zależy nie tylko od wysokiej hartowności. Skład chemiczny z dodatkiem chromu, niklu i molibdenu gwarantuje odpowiednie parametry mechaniczne, jednak to fizyczna postać materiału warunkuje sukces samej obróbki. Decydujące znaczenie mają prostoliniowość pręta oraz tolerancja jego przekroju poprzecznego. Te geometryczne aspekty określają, czy dany materiał da się precyzyjnie i ekonomicznie przetoczyć w parku maszynowym.
Jak brak prostoliniowości utrudnia obróbkę długich wałów?
Odchyłka od osi wzdłużnej uniemożliwia stabilne zamocowanie materiału w uchwytach tokarki i podtrzymkach. Wał o długości od 4 do 6 metrów, wykazujący standardowe odchylenie walcownicze rzędu 4 do 5 milimetrów na metr bieżący, powoduje silne bicie promieniowe podczas szybkiego obrotu wrzeciona. Zjawisko to prowadzi do niebezpiecznych drgań maszyny, przyspieszonego pękania płytek skrawających oraz całkowicie nierównomiernego zdejmowania naddatku obróbkowego.
Operator tokarki zmuszony jest wówczas mocować gęściej rozstawione podpory. Inną drogą ratunku pozostaje mechaniczne prostowanie długiego pręta przed włączeniem głównego cyklu skrawania. Każda z tych dodatkowych czynności wyraźnie wydłuża całkowity czas przygotowania jednostkowego detalu.
Geometria surowego półwyrobu musi ściśle pokrywać się z zaplanowaną osią obrotu gotowego wału. Wykrzywiony w łuk pręt wymusza zastosowanie znacznie większego naddatku materiałowego, aby po wyrównaniu nierównej powierzchni nadal utrzymać wymagany wymiar końcowy. Próba ratowania materiału poprzez siłowe prostowanie na zimno na prasach wprowadza szkodliwe naprężenia resztkowe w wewnętrznej strukturze metalu. Proces ten obniża późniejszą stabilność wymiarową elementu podczas etapów hartowania i odpuszczania.
Zamawiając wyroby hutnicze do produkcji długich podzespołów, należy precyzyjnie zweryfikować dopuszczalne limity krzywizny. Analiza rynkowych odchyłek na całej długości handlowej pozwala wcześnie ocenić, czy zakupiony towar wejdzie na maszynę bezpośrednio, czy wymusi zaangażowanie dodatkowego stanowiska prostującego.
Wpływ tolerancji przekroju na zużycie materiału i dobór naddatku
Zewnętrzna średnica pręta oraz przypisana jej klasa tolerancji wyznaczają grubą warstwę materiału przeznaczoną do bezpowrotnego ściągnięcia. Surowe pręty walcowane na gorąco wymagają nałożenia szerszego zakresu naddatku zależnego od średnicy docelowej, uwzględniającego głębokie zniekształcenia powierzchniowe i odwęglenie naskórka. Etap ten przebiega zupełnie inaczej niż w przypadku precyzyjniej kalibrowanych prętów łuszczonych lub ciągnionych na zimno.
Grubsza warstwa do zebrania wymusza rozpisanie w programie sterującym maszyny dodatkowych przejść zgrubnych. Każde kolejne zagłębienie narzędzia wydłuża sumaryczny czas skrawania i podnosi koszty zużycia prądu oraz narzędzi. Prawidłowo wyliczony zapas technologiczny uwzględnia nie tylko specyficzną tolerancję hutniczą, ale również błędy pozycjonowania ciężkiego detalu w uchwycie oraz chropowatość pozostawioną po walcowaniu.
Karty technologiczne potwierdzają dostępność materiałów stopowych w bardzo szerokim przekroju wymiarowym. Dobór półwyrobu zaledwie o kilka milimetrów większego od finalnego gabarytu gotowego wału pozwala znacząco ograniczyć czas pracy wrzeciona i utrzymać pożądaną strukturę pod ulepszoną powierzchnią zewnętrzną.
Błędne oszacowanie wyjściowych wymiarów grozi brakiem pokrycia kształtu po skończonej pracy tokarki. Niewystarczający zapas na ściągnięcie wad hutniczych sprawia, że gotowy wał nie zachowuje tolerancji rysunkowej i trafia do pojemnika na złom. Odbudowanie rezerwy wymaga pilnej zmiany planu produkcji na grubszy pręt wyjściowy, co pociąga za sobą opóźnienia w realizacji całego zlecenia konstrukcyjnego.
Hurtownia MTM Stal dostarcza pręty walcowane ulepszane cieplnie (+QT) w omawianym gatunku oraz wielu innych specyfikacjach stopowych. Śląskie przedsiębiorstwo obsługuje zakłady obróbcze i producentów maszyn, zapewniając dostęp do hutniczych materiałów wsadowych wraz z usługą ich dokładnego cięcia. Przygotowanie pociętego materiału ułatwia zakładowi ścisłe dopasowanie bryły wejściowej do możliwości sprzętowych konkretnego parku maszynowego.
Postać fizyczna wsadu przeznaczonego na długie elementy napędowe warunkuje bezpośrednio opłacalność i terminowość zlecenia. Dobra prostoliniowość prętów startowych oraz precyzyjnie zawężona tolerancja średnicy minimalizują generowanie wiórów i eliminują potrzebę stosowania trudnych operacji prostowania. Świadome zarządzanie tymi zmiennymi przed fizycznym rozpoczęciem obróbki gwarantuje płynny przebieg toczenia i pełne bezpieczeństwo finansowe realizowanego projektu.
Kategorie artykułów
Polecane artykuły
Deratyzacja w mieszkaniu i lokalu gastronomicznym — dlaczego przebieg zależy od rodzaju obiektu
Domownik znajduje w kuchni drobne ciemne granulki pod szafkami. Pracownik lokalu gastronomicznego zauważa nadgryzione opakowania z mąką na zapleczu. Obie te sytuacje wymagają błyskawicznej reakcji, choć priorytety i procedury znacząco się różnią. Obecność szkodników zawsze wiąże się ze stratami mate
Wpływ lokalnych planów zagospodarowania przestrzennego na projekty domów w Szczecinie
Lokalne plany zagospodarowania przestrzennego odgrywają kluczową rolę w kształtowaniu przestrzeni miejskiej, szczególnie w Szczecinie. Określają zasady dotyczące lokalizacji, wysokości oraz funkcji budynków, co ma wpływ na proces projektowania domów. Architekci i inwestorzy muszą dostosować się do t